食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
活动底色
西北省市某特大型啤厂,年产量啤五十万千升。现有治理的设施建于2030年,面临着治理力量严重不足、用电量高等学校毛病。2023年颁布改装,方案治理大规模5000m³/d。
电镀废水化学物质优缺点
焦化废水主要的存在糖化、发酵法、罐装等工作,还具有下类的特征:
可生化学性好(BOD/COD>0.6)
高溶度生物碳承载(COD 2500-4000mg/L)
温暖起伏大(25-55℃)
含大量的鲜酵母渣滓、麦糟等透明桌面物
不断创新艺步骤流程
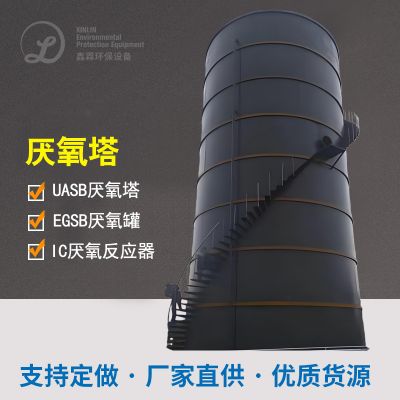
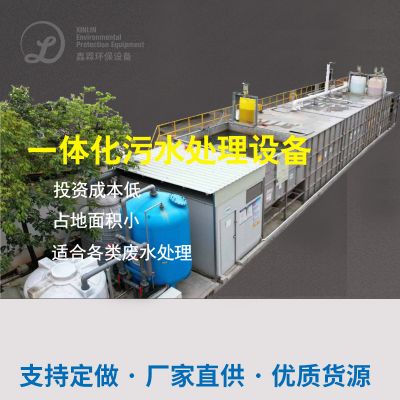
升级改造使用"高效能厌氧反应器+短程硝化细菌"团体加工:
预治理
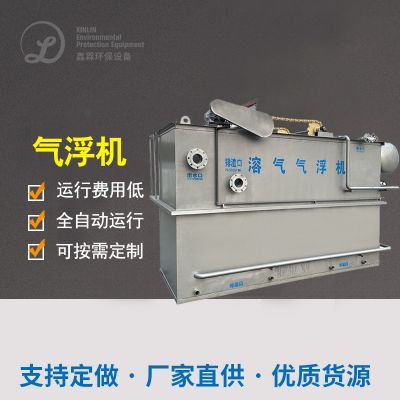
:旋轉防雨百叶→热互换系統(降热至35℃)→涡凹气浮
管理处治理
:IC活性污泥反應器(COD短路电流15kg/m³·d)→短程反水解酸化作用反反水解酸化作用SBR池
成本收废
:生物滤池产生并网发电(每日并网发电池电量2000kWh)
智能化设定
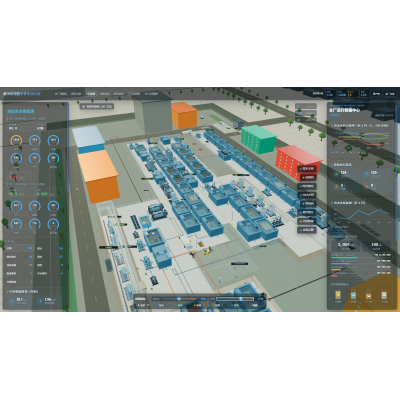
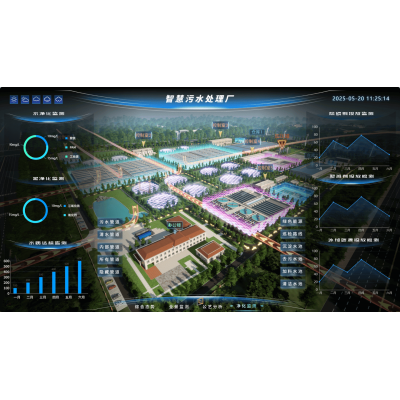
:进行安装同屏在线监控体系体系,雷达回波图控制DO、ORP等因素
运营效益
处理后某项指標依赖于《啤产业污染源物尾气排放标淮》(GB19821-2005):
COD ≤ 50mg/L(祛除率98.5%)
TN ≤ 10mg/L
吨水办理总成本大幅度降低35%
年不浪费的行为电价约7五万元,沼液生产发电年效益130万元,投资人回收公司期变短至4.2年。








 扫一扫添加微信