乳化切削液废水怎么处理方法|乳化切削液废水处理案例
建设项目历史背景
某气车零核心器件产出厂注意产出打着机缸体、变挡箱结构件等精密仪器核心器件,产出期间中很大动用皂化车削加工液使用蒸发和湿润。鉴于长久的产出积淀,园区内保管了很大萘啶酮酸值皂化车削加工液电镀废水,COD(化工需氧量)自由高达20000-50000mg/L,残剩余油可超过10%,且内含很大金属材质化合物(如锌、镍、铜等)。该厂同一简约的化粪池办理程序没有无法排卸规则,急需用钱更新改变。
污废水 物质及来原
污水重要源头于数控车床粗加工操作过程中的切销液换个、机械清晰及其房屋地面喷洗水。重要影响物也包括:
矿石油及获得挥发性的油脂
外层活力性剂(乳状液剂)
五金铣削残渣碎屑(铁、铝、铜等)
防起绣剂、杀菌消毒剂等增添剂
解决的工艺程序
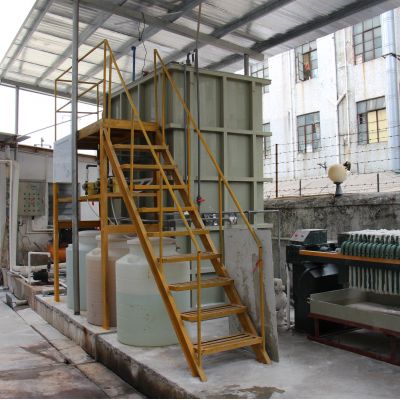
对于该厂的高溶液浓度搅拌车削加工液生产废水,用于“破乳+气浮+生物化学工作+深浅过滤清洁”的搭档生产技术:
预进行处理(破乳)
主要采用硝化作用破乳法,添加磷酸调节器pH至2-3,使水油分離。
破乳后进入沉垫池,除去大局部浮油和浮动物。
气浮加工
适用溶气气浮(DAF)进一点清除狗狗细小油滴和橡胶胶体部分成分。
添加缩聚氯化铝(PAC)和PP酰胺(PAM)明显增强斜板沉淀池体验。
血生化外理
应用溶解酸性反应+打交道阳极氧化方法,溶解废清水中的有机酸感染物。
有效控制溶解完氧(DO)在2-4mg/L,确定微生物发酵制品渗透性。
深入办理
选用抗逆性炭吸附性+多有机溶剂吸附,进一大步剔除残渣COD和饱和度。
终结出水量经分光光度计线清洗后工业废水处理或考核标准排卸。
从而功效
COD由缺省的50000mg/L降到80mg/L下,除去率>99%。
残剩余油量从10%降到5mg/L以下的,实现《污水排放口基础性排放口规范》(GB 8978-1996)1阶段规范。
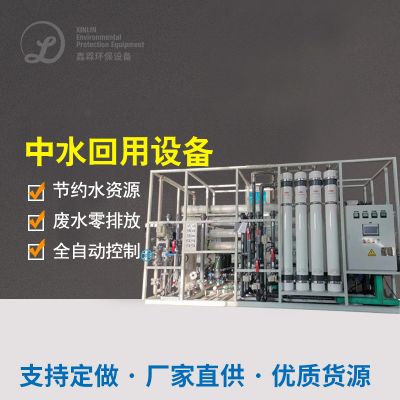
金屬阳离子浓度复合互联网行业中水回收利用条件,组成部分水中水回收利用于药厂车间清扫冲洗。








 扫一扫添加微信