1. 创业项目经验
该厂主要生产制造沉淀果汁浓缩果汁及果肉浓缩果汁,原来的加工处理设备损坏,喷水COD经常在150mg/L左右两下跌,就没有办法够满足新摆放规定追求,需开始制作工艺加剧。
2. 废水处理方法因素浅析
季性转变 比较突出(产生,旺季用水量增长50%)
果渣等浮动物的含量高(SS达800-1200mg/L)
可生物化学性好(BOD5/COD>0.6)
含明胶等大原子生产物
3. 更新改造后生产工艺具体流程
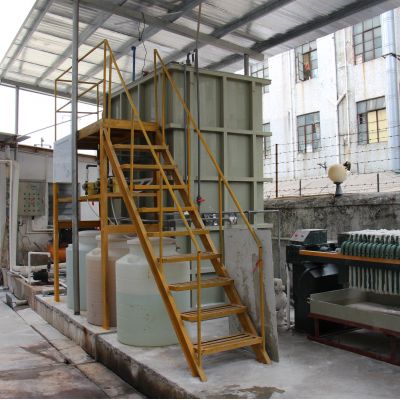
利用"厂家喷淋喷嘴→蛋白质水解硝化作用→排斥硫化→混疑沉淀出的→微生物炭滤池"技术:
(1) 预处里优化提升:
加建飞速转动式细集水管(栅隙1mm)剔除猫瘟果渣
电离酸性反应池HRT加长至101天,上升可生化学性
(2) 主加工提高效率:
交往氧化反应池切换组合名字规整填料,气水比修整为15:
划分PAC+PAM沥青混凝土系统化,升级磷快速清理
(3) 深入加工处理新增加的:
生物学吸收性炭滤池:进这一步吸收残存有机酸物
增加再线数据监测体统,时实监控摄像头COD、pH等参数值
4. 正常运作成效显著
变革后外理工作能力上升至800m³/d,满水后COD不稳在45mg/L接下来,总磷<0.5mg/L。使用资金影响约25%,活性活性污泥含水分率从98%高于92%,尽可能减轻活性活性污泥防范预算。
四、碳酸饮料面制品废渣补救要点技艺是比较
确认对以上5个情况的研究分析,可归纳出差异整理工学院艺的适用性生活条件:
活性污泥技艺采用
:
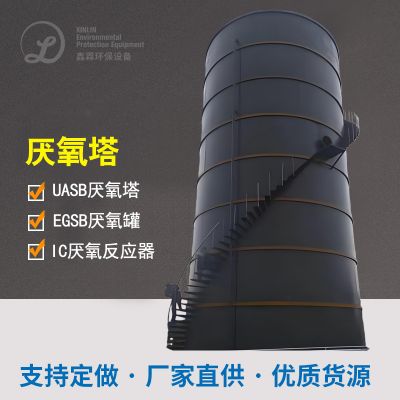
较大型工程宜进行UASB或IC反應器,负荷率高且产沼气池可灵活运用
县域顶目可利用水解反应过酸,加盟省、维护方便
好氧工艺设计差别
:
中国传统活性酶类水解酸化法符合稳定性电脑运行的县域型厂
MBR工艺流程征地赔偿小、水流优,但膜零件需死期刷洗换新
的深度解决单元尺寸
:
菌物炭滤池自动运行生产低廉,好含难降解塑料有机肥料物焦化废水
活性氧防氧化治疗体现效果但高能耗高,需要根据现场现状首选
五、饮料废污水外理控制系统运作监管要素
pH调理
:饮料行业工业废水pH震荡大,需安装全自动投加系统的,确保安全血生化模快pH在6.5-8.5范围之内内。
营养元素和平
:某些焦化废水常缺氮磷,应按BOD5:N:P=100:5:1分配比例加药车用尿素和磷酸。
淤泥治理
:整存整取排查活性污泥干化沉降比(SV30),把控好MLSS在3000-5000mg/L,制止活性污泥干化变形。
四季性调准
:生产的不景气可大幅度降低暴气量,所采用间接性启用经济模式不浪费的行为万元产值能耗。
采用之内案列解析可以看到,碳酸饮料商品电镀废水外理需选泽实计地表水共同点、外理规模化和进行排放条件,选泽区域经济能力便捷的外理工学艺搭配。伴随着节能环保条件渐趋严厉,素将更高选用网络化化抑制设计和资原收回科技,如沼液发电机组、污水造纸废水处理等,实行氛围竞争力与区域经济能力竞争力的互利共赢。








 扫一扫添加微信