啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
工程项目背静
:
加工区前景局限,废气排放新风量小(5000m³/h)但密度高(CH₄比率15%),过去新工艺始终无法 应用。
避免彻底解决
:
加工生产工艺流程步骤
:
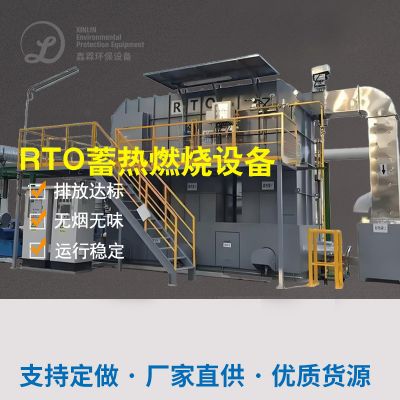
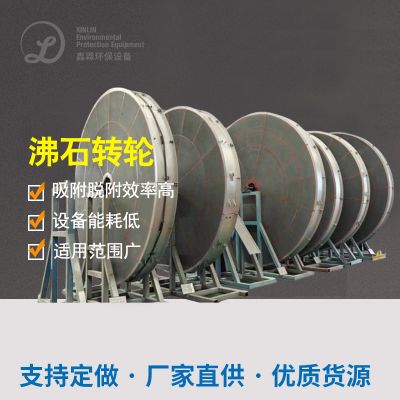
有机废气物收集整理 → 空气冷却脱水怎么办 → RTO蓄热烧燃(治理 CH₄及VOCs) → 余热使用于工业锅炉燃烧。
技術优点
:
RTO操作系统热速率达95%,甲烷气体还原成为CO₂并收集能量。
控制器化构思,占地赔偿仅50㎡。
行驶效用
:
VOCs快速清理率>98%,年可以蒸汽发生器预算17万元。
机器交易2年后实现节能减排报酬率收购 。
四、业内个人总结与将来变化趋势
现状及浅析
:
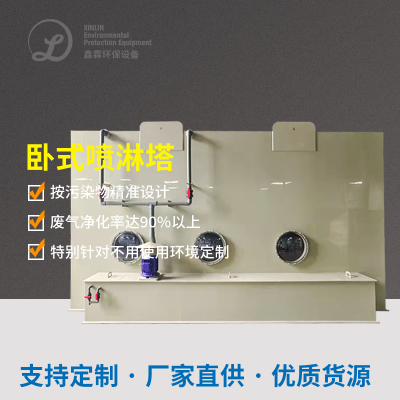
酒市场有机有机废气处理环境大力推广率欠缺60%,中的型企业仍以简便喷淋清洗为之主要。
环保标准法律法规趋严,武汉、广州等地已追求线检测H₂S和VOCs。
优化系统的方向
:
精准度控源
:优化调整污水处理的工艺减小厌氧发酵段产气。
智慧教育网络维护
:接入智能物联机系统公交实时更改机械规格。
物资化利用
:品牌推广产生发电机组或能量回收利用格局。
水平个性化推荐
:
高有机烟粉尘浓度烟粉尘:先行选“冷却+RTO”组成。
低氨水浓度恶臭味:微生物法+光崔化更加具备市场可持续性。
使用上面的装修案例探及,白酒污泥处置厂烟气源头治理需“因厂精准施策”,相结合直接排放功能与的成本概预算采用水平风格。末来随着时间的推移碳节能减排特殊要求加强,集于一身的污染有效控制与资源回收利用的方式将形成发展趋势。








 扫一扫添加微信