氩弧焊产线印刷废气概述
对接焊阶段中产生的有机烟粉尘治理组成繁杂,首要还有烟气、复合空气非金属氧化物、有影响有毒物质等。依照对接焊制作工艺不一样,有机烟粉尘治理组成有一定不同之处:
飘尘颗粒剂物
:最主要的材质为铁、锰、铬、镍等材料气体氧化物质,颗粒直径一般而言在0.01-1μm两者,易自动隐藏在气体中。
有很大危害性的气体
:收录二阳极硫化碳(O₃)、氮阳极金属硫化物(NOx)、一阳极硫化碳(CO)、二阳极硫化碳(CO₂)等。
释放性有机的物(VOCs)
:位置电弧焊接生产工艺中施用焊剂或保护好有害气体的时候会制造一定量VOCs。
电焊焊接烟粉尘拥有以上性能:
粒级小
:大部件颗粒状肥料物应归可吸进颗粒状肥料物(PM10及PM2.5),对人们不良影响大。
密度上下波动大
:手工焊接施工作业时尾气制造量随加工制作工艺 参数值变现显眼。
高的温度高湿
:方面点焊有机废气治理室温较高且包含的水水蒸汽,增长了工作难易。
对接焊废液加工困惑与指导思想
正确处理问题
粒状物清掉率特殊要求高
:电焊烟粉尘粒状小小,传统艺术净化机 很难极有效率气体吸附。
好几种污染源物偏铝酸根
:需时候清理颗粒肥料物、气态污染源物,流程组和较为复杂。
喷涂车间构造制约
:熔接工位器具散落或中国移动时,集气方案方案难易度大。
高能耗与运作的成本
:除理机系统需充分考虑感觉与经济条件性。
重要性系统事项
源头治理把控好
:优先选择选取低烟气悍接装修材料和生产工艺。
高效、性价比最高集气系统的
:会根据车间管理布置设计适度的布局排风管或整体风格通气系统。
层级加工方法
:一般来说是需要"预加工解决+主加工解决+后加工解决"的组合构成工艺技术。
自动化化操控
:只能根据废液渗透压自己转换系统性使用参数指标,减少能效比。
传统真实案例阐述
经典案例一:某轻型物理厂氩弧焊生产线上烟气管治
该项目背景图
:
这种垃圾车的间以中小型空间结组件焊接生产侧重于,便用弧焊、气味保护措施焊等多种多样加工制作工艺 ,日访问量制造烟粉尘约50kg,有机废气溫度常达60℃这些。
治疗方式
:
集气模式
:应用顶吸罩+侧吸罩搭配组合,切实保障激光焊接办公桌烟气捕集器率≥90%。
补救工艺技术
:
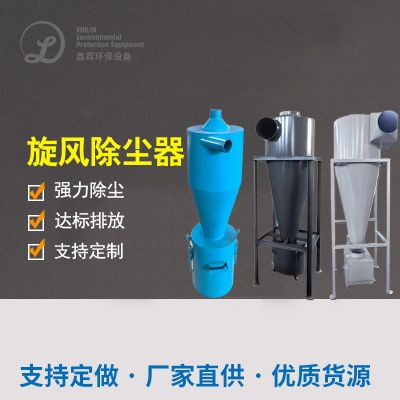
预治理 :漩风清灰器清除大科粒
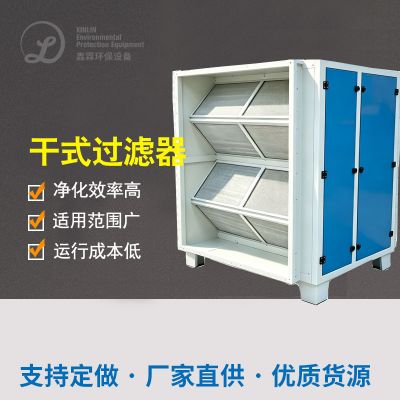
主办理:高效益滤筒清灰器(PTFE覆亚膜过滤器材)
后补救:活力炭活性炭吸附保护装置补救的残留物气态危害物
自动化把控
:不同熔接办公桌起停半自动调低通风机钻速。
处置使用效果
:
顆粒物排放出渗透压<10mg/m³
VOCs快速清理率>85%
平台能效比降30%








 扫一扫添加微信